

پین سوراخ یا سوراخ ضربه همان چیزی است و توسط هیئت مدیره چاپ شده در طول لحیم کاری ناشی از کشتار. پین و شکل گیری سوراخ ضربه در طول لحیم کاری موج به طور معمول همیشه با ضخامت آبکاری مس همراه است. رطوبت در هیئت مدیره از طریق یا آبکاری مس نازک یا حفره در آبکاری فرار. آبکاری در سوراخ از طریق باید حداقل 25um برای جلوگیری از رطوبت در هیئت مدیره عطف به بخار آب و گاز از طریق دیوار مس در طول لحیم کاری موج.
پین مدت یا سوراخ ضربه به طور معمول مورد استفاده برای نشان دادن اندازه سوراخ ، پین کوچک بودن. اندازه تنها وابسته به حجم بخار آب فرار و نقطه لحیم کاری است.
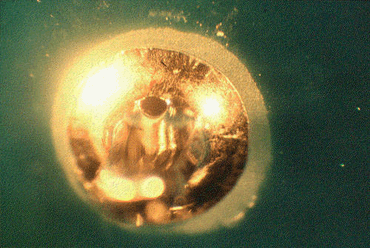
تصویر ۱:سوراخ ضربه
تنها راه برای از بین بردن مشکل این است بهبود کیفیت هیئت مدیره با حداقل 25um از آبکاری مس در سوراخ از طریق. پخت اغلب برای از بین بردن مشکلات کشتار با خشک کردن هیئت مدیره استفاده می شود. پخت هیئت مدیره آب طول می کشد از هیئت مدیره ، اما آن را نشانی از علت ریشه مشکل را حل کند.
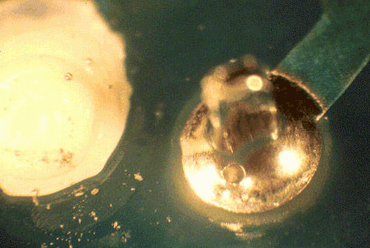
تصویر ۲:پین سوراخ
ارزیابی غیرمخرب حفره های PCB
از این آزمون برای ارزیابی تابلوهای مدار چاپی با استفاده از سوراخ های با گاز گرفته شده است. این نشان می دهد بروز آبکاری نازک یا حفره در حال حاضر از طریق اتصالات سوراخ. این ممکن است در دریافت کالا ، در طول تولید و یا در مجامع نهایی مورد استفاده قرار گیرد برای تعیین علت حفره در فیله لحیم کاری. ارائه شده است که مراقبت در طول آزمایش انجام می شود تخته ها ممکن است در تولید پس از آزمون بدون هیچ گونه ضرر به ظاهر بصری و یا قابلیت اطمینان محصول نهایی استفاده می شود.
تجهیزات تست
نمونه تخته مدار چاپی برای ارزیابی
کانادا Bolson نفت و یا یک جایگزین مناسب است که نوری برای بازرسی بصری روشن است و می تواند به راحتی پس از آزمون حذف
سرنگ hypodermic برای استفاده از روغن در هر سوراخ
کاغذ بلاتینگ برای از بین بردن روغن اضافی
میکروسکوپ با روشنایی بالا و زیرین. متناوبا ، کمک به بزرگنمایی مناسب از بین 5 تا 25x بزرگنمایی و یک جعبه نور
لحیم کاری آهن با کنترل دما
روش آزمون
یک هیئت مدیره نمونه یا بخشی از یک هیئت مدیره برای بررسی انتخاب شده است. با استفاده از یک سرنگ سرسوزن ، پر کردن هر یک از سوراخ برای معاینه با روغن نوری روشن است. برای معاینه موثر, لازم است برای نفت به شکل منیسک مقعر در سطح سوراخ. فرم مقعر اجازه می دهد تا یک دیدگاه نوری از کامل اندود از طریق سوراخ. روش آسان برای تشکیل منیسک مقعر در سطح و از بین بردن روغن اضافی است که استفاده از کاغذ بلاتینگ. در مورد هر دام افتادن هوا موجود در سوراخ, نفت بیشتر اعمال می شود تا یک دید روشن از سطح داخلی کامل به دست آمده است.
هیئت مدیره نمونه بیش از یک منبع نور نصب شده است. این اجازه می دهد تا نور از آبکاری از طریق سوراخ. یک جعبه نور ساده و یا مرحله پایین روشن در میکروسکوپ ممکن است روشنایی مناسب فراهم می کند. مناسب مشاهده نوری مورد نیاز خواهد بود به بررسی سوراخ در طول آزمون. برای معاینه عمومی ، 5X بزرگنمایی اجازه مشاهده شکل حباب را می دهد. برای معاینه دقیق تر از طریق سوراخ ، 25X بزرگنمایی باید استفاده شود.
بعد ، جزر لحیم کاری در اندود از طریق سوراخ. این نیز محلی منطقه هیئت مدیره اطراف گرم. ساده ترین راه برای انجام این کار این است که به درخواست یک آهن ریز نوک لحیم کاری به منطقه پد در هیئت مدیره و یا به یک مسیر اتصال به منطقه پد. دمای نوک می تواند متنوع باشد ، اما 500 ° f به طور معمول رضایت بخش است. سوراخ باید به طور همزمان در طول استفاده از آهن لحیم کاری مورد بررسی قرار.
ثانیه پس از جزر کامل از سرب قلع آبکاری در سوراخ از طریق ، حباب ها از هر منطقه نازک یا متخلخل در آبکاری دیده می شود. Outgassing به عنوان یک جریان ثابت از حباب دیده می شود, که نشان دهنده سوراخ پین, ترک, حفره و یا آبکاری نازک. به طور کلی اگر بیش از کشتار دیده می شود, آن را برای یک زمان قابل توجهی ادامه; در اغلب موارد آن را ادامه خواهد داد تا زمانی که منبع حرارت حذف شده است. این ممکن است برای 1-2 دقیقه ادامه; در این موارد حرارت ممکن است تغییر رنگ از مواد هیئت مدیره شود. به طور کلی ، ارزیابی را می توان در عرض 30 ثانیه استفاده از حرارت به مدار ساخته شده است.
پس از آزمایش ، هیئت مدیره ممکن است در یک حلال مناسب تمیز به حذف نفت مورد استفاده در طول روش آزمون. آزمون اجازه می دهد تا بررسی سریع و موثر از سطح مس یا قلع/سرب آبکاری. آزمون ممکن است در از طریق سوراخ با سطوح غیر قلع/سرب استفاده می شود; در موارد دیگر پوشش های آلی ، هر فوران کننده با توجه به پوشش در عرض چند ثانیه متوقف خواهد شد. این آزمون همچنین فرصتی را برای ضبط نتایج در فیلم یا فیلم برای بحث آینده فراهم می کند.